Что такое обитаемая дробеструйная камера
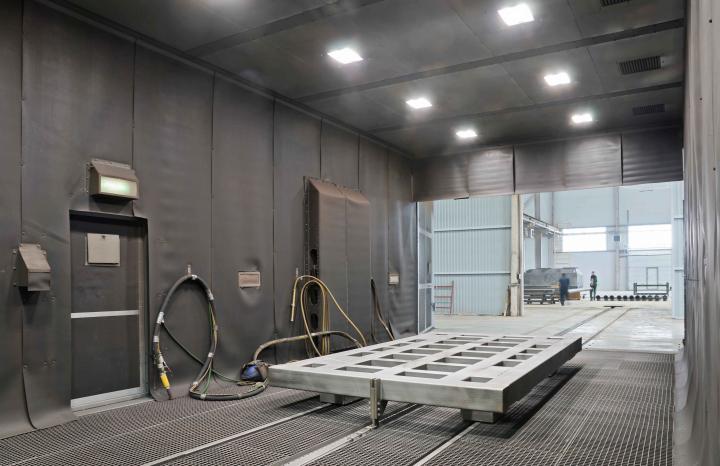
Обитаемая дробеструйная камера — это рабочая камера, внутри которой оператор в защитном костюме вручную обрабатывает металлическое изделие потоком абразива через сопло. В отличие от автоматических дробемётных установок, где деталь движется через зону обработки, здесь работа идёт «вокруг детали» — оператор подходит к изделию с нужной стороны и прорабатывает любые зоны, включая внутренние полости, сварные швы и ребра жёсткости.
Такая конфигурация остаётся востребованной там, где автоматизация неэффективна или невозможна: при обработке крупногабарита, нестандартной номенклатуры, уникальных изделий и объектов с сложной геометрией.
Когда Дробеструйна обитаемая камера оправдана
Дробеструйная камера — оптимальное решение в следующих случаях:
Если же на производстве поток однотипных деталей, работает конвейер и требуется стабильный такт — рациональнее рассматривать дробемётную установку (дробемет) проходного типа. Обитаемая камера здесь будет уступать по производительности и загрузке операторов.
Из чего состоит дробеструйная обитаемая камера:
Камера — это не просто «ящик с воротами». Полноценная установка включает несколько функциональных узлов, которые работают как единый комплекс.
Корпус. Сварная конструкция с теплоизолированными панелями. Внутренние поверхности в зонах прямого удара абразива защищены износостойкой облицовкой — резиновыми панелями. Экономия на облицовке приводит к быстрому прогоранию стенок и ремонтам каждые 1—2 года.
Система подачи абразива. Напорная бочка, система, рукава, сопла. Выбор типа подачи зависит от требуемого давления, фракции абразива и интенсивности работы. Для серийной обработки крупногабарита чаще применяют напорные системы — они обеспечивают стабильное давление и ресурс.
Система регенерации. После удара абразив падает на пол камеры, собирается через скребковый транспортер, проходит через сепаратор, где отделяются пыль, окалина и бой, и возвращается в рабочий цикл. Качество регенерации напрямую влияет на расход абразива и ресурс сопел.
Фильтровентиляционная установка (ФВУ). Отвечает за санитарные нормы в рабочей зоне и за защиту оператора. Проектируется под производительность камеры и тип абразива. ФВУ — не отдельный элемент, а часть системы: её мощность и фильтрация должны соответствовать объёму пыли, которую даёт конкретный процесс.
Система подачи воздуха оператору. Отдельная линия чистого воздуха в костюм или шлем. На обитаемых камерах это не опция, а обязательный элемент безопасности.
Освещение и обзор. Светильники во взрывопылезащищённом исполнении, обзорные окна в дверях, система блокировок, аварийная остановка.
Что определяет конфигурацию под конкретное производство
При подборе обитаемой камеры критичны не столько габариты, сколько сочетание нескольких параметров.
Размеры и масса изделий. Определяют внутренние габариты камеры, высоту потолка, грузоподъёмность пола или подвесной системы, размеры ворот.
Тип загрязнений. Окалина после горячей прокатки, формовочная смесь после литья, ржавчина на ранее эксплуатируемых изделиях, старое ЛКП — для каждого случая подбирается свой абразив, давление и интенсивность обработки.
Требуемая шероховатость поверхности. Задаётся следующим технологическим этапом — грунтовкой, порошковой окраской, нанесением спецпокрытий. Это влияет на фракцию и твёрдость абразива.
Производительность и режим работы. Количество операторов, число смен, объём обрабатываемой поверхности в сутки. От этого зависит мощность ФВУ, выбор системы регенерации, запас по ресурсу облицовки.
Способ загрузки. Кран, тельфер, тележка. Это определяет расположение и размеры ворот, конструкцию пола, необходимость шлюзов.
Условия площадки. Высота цеха, доступ к коммуникациям, расположение относительно другого оборудования, пожарные и санитарные ограничения.
Типичные ошибки при подборе
Экономия на регенерации. Простая гравитационная сборка абразива кажется дешевле, но на серийном производстве это оборачивается ручной уборкой и остановками.
Недооценка ФВУ. Фильтровентиляционная установка подбирается «по остаточному принципу» — и через полгода производство получает замечания от надзора по санитарным нормам.
Расчёт только по максимальной детали. Если 80% номенклатуры — изделия среднего размера, а камеру взяли под максимальный габарит, растёт площадь, расход абразива и энергопотребление без реальной отдачи.
Отсутствие запаса под рост. Производство планирует увеличение программы через 2—3 года, но камеру берут «впритык». Модернизация стоит в разы дороже, чем изначально заложенный запас.
Разделение подрядчиков. Камеру делает один поставщик, аспирацию — второй, монтаж — третий. На границах ответственности возникают потери: по мощности, по стыковке, по гарантии. Единый подрядчик по комплексу решает это заранее.
Как мы работаем над проектами
«Дробемет Инжиниринг» производит дробеструйные камеры с 1996 года. Собственное производство — Санкт-Петербург. Работаем по полному циклу: от анализа ТЗ и проектирования до монтажа, пусконаладки и сервисного сопровождения.
Дробеструйные камеры нашего производства поставлены на предприятия вагоностроения, судостроения, авиастроения, металлургии и производства металлоконструкций. Каждая камера проектируется под конкретную номенклатуру, площадку и производственный цикл — типовых «коробочных» решений в этой категории оборудования не бывает.
Если планируете участок дробеструйной очистки — пришлите чертежи или фото типовых изделий, описание задачи и параметры помещения. Специалисты подготовят технико-коммерческое предложение бесплатно.
🌐 drobemet.com
#дробеструйнаяочистка #обитаемаякамера #подготовкаповерхности #металлообработка #промышленноеоборудование
 © 2026 ООО "Мегасофт"