Магнитный борт — формально вспомогательный элемент, а на практике одна из важных составляющих современной технологии формования. Он позволяет быстро зафиксировать борт на паллете, изменить его положение и перенастроить формообразование под новое изделие без сложных монтажных далее
Магнитный борт — формально вспомогательный элемент, а на практике одна из важных составляющих современной технологии формования. Он позволяет быстро зафиксировать борт на паллете, изменить его положение и перенастроить формообразование под новое изделие без сложных монтажных операций. Магнитные борта на фото предназначены для формования железобетонных колонн. Один борт имеет длину 3000 мм, высоту 600 мм и ширину 140 мм. Для фиксации каждый борт оснащён тремя магнитными блоками с усилием удержания до 2400 кг каждый. Конструкция позволяет собирать необходимую длину формующей линии из нескольких элементов. Борта стыкуются между собой по длине при помощи специальных язычков с торца. Благодаря этому можно последовательно соединять два, три, четыре и более элементов — в зависимости от длины и конфигурации формуемого изделия. Такое решение удобно при переналадке производства: вместо изготовления отдельной длинной конструкции под каждый размер можно собрать формующую линию непосредственно на рабочем столе, изменив её длину и конфигурацию. Магнитная фиксация при этом не требует сложного крепежа. Борт устанавливается в нужное положение, фиксируется магнитами — и готов к работе нажатием кнопки. Для производства ЖБИ это означает более быструю переналадку, меньше вспомогательных операций и возможность оперативно переходить с одного размера изделия на другой. «М-Конструктор» производит большое количество магнитной бортоснастки (ссылка на презентацию на сайте) для разных задач формования, подбирая её конструкцию, размеры и конфигурацию магнитной системы под конкретную технологию производства. Звоните и пишите в отдел продаж: там помогут с выбором под ваши задачи. Отдел продаж на info@m-konstruktor.ru или по телефону +7 (81153) 6-10-05. Соцсети завода «М-Конструктор»: Rutube YouTube ВКонтакте Telegram Макс Яндекс.Дзен Рутуб Подписывайтесь!
Подавляющее большинство оборудования завода предназначено для железобетонного производства. Поэтому форма, в которой вместо бетона используется пенополиуретан, для нас — проект несколько необычный, хотя основные задачи остаются прежними: точно сформировать изделие, надёжно далее
Подавляющее большинство оборудования завода предназначено для железобетонного производства. Поэтому форма, в которой вместо бетона используется пенополиуретан, для нас — проект несколько необычный, хотя основные задачи остаются прежними: точно сформировать изделие, надёжно зафиксировать элементы формы, обеспечить удобное заполнение и затем извлечь готовое изделие. В этом случае речь идёт о форме для изготовления охлаждаемого прилавка: её внутреннее пространство заполняется пенополиуретаном, который обеспечивает теплоизоляцию конструкции. Форма имеет основание, боковые и торцевые стенки и Г-образную верхнюю крышку, которая при распалубке поднимается двумя пневматическими цилиндрами. Для безопасности персонала предусмотрен механический упор. Он удерживает крышку даже при потере давления в пневмосистеме. При закрывании упор выводится из рабочего положения, и крышка опускается. Для облегчения распалубки одна из торцевых стенок выполнена подвижной: она отклоняется наружу, освобождая готовое изделие. Во время заполнения геометрию формы удерживают эксцентриковые замки. Пенополиуретан подаётся через технологическое отверстие в верхней крышке, заполняет внутреннее пространство и после отверждения формирует теплоизоляционный слой. Размер готового изделия — 2268×805×830 мм. Этот проект хорошо показывает принцип нашей работы: задача может быть нестандартной, но инженерный подход остаётся тем же — продумать конструкцию под конкретную технологию и весь цикл изготовления изделия. Отдел продаж завода «М-Конструктор» на связи по будням с 8:00 до 16:30. Письма на info@m-konstruktor.ru, звонки по номеру 8 (81153) 6-10-05. Соцсети завода «М-Конструктор»: Rutube YouTube ВКонтакте Telegram Макс Яндекс.Дзен Рутуб Подписывайтесь!
Обычно у железобетонных изделий всё наоборот: то, что формуется горизонтально, после монтажа работает вертикально — как колонны, сваи или стойки. С трубами микротоннелирования другая история: они формуются вертикально, а в работе располагаются горизонтально, так как именно в далее
Обычно у железобетонных изделий всё наоборот: то, что формуется горизонтально, после монтажа работает вертикально — как колонны, сваи или стойки. С трубами микротоннелирования другая история: они формуются вертикально, а в работе располагаются горизонтально, так как именно в них потом будут прокладываться коммуникации, расположеные под тротуарами, дорогами или железнодорожными путями. Именно для производства таких ЖБИ «М-Конструктор» изготовил специальные металлоформы. Конструкция включает набор поддонов, внешний и внутренний формообразователи, гидравлическое оборудование и колпак, систему вибрации. Поддон выполняет функцию нижнего формующего элемента и одновременно центрирует внешний и внутренний формообразователи. Внешний формообразователь выполнен разъёмным, система винтов работающих как на стягивание, так и на разжатие. Нижние эксцентриковые замки обеспечивают его фиксацию на поддоне, а направляющие позволяют закрепить заданные опалубочные размеры. Внутренний формообразователь оснащён клиновидной системой, которая отвечает за распалубку путем уменьшения сечения внутренней обечайки. Управление тремя гидроцилиндрами - с помощью миниатюрной ручной гидравлической станции. Верхний колпак отвечает за удобную загрузку бетонной смеси в формующее пространство и защищает внутренние механизмы от попадания остатков бетона. По внешней поверхности расположены окна для установки закладных, а также площадки для установки вибраторов. Вибрация работает поясами — это позволяет последовательно воздействовать на бетонную смесь по высоте изделия. Управление вибрацией организовано отдельно: включение и отключение производится кнопками со шкафа управления или радиопульта. На выходе получаем 2 трубы микротоннелирования в сутки высотой 3000 мм, с внутренним диаметром 1500 мм и внешним диаметром 1780 мм. «М-Конструктор» изготавливает металлоформы с учётом технологии производства, характеристик готового изделия и особенностей эксплуатации оборудования.Дополнительная информация и запросы в отделе продаж: info@m-konstruktor.ru или телефон 8 (81153) 6-10-05.Подписывайтесь на соцсети завода «М-Конструктор»: Rutube YouTube ВКонтакте Telegram Макс Яндекс.Дзен Рутуб
Магнитные борта для формования плит перекрытия на линии циркуляции паллет. Конструкция разработана с учетом работы в автоматизированном производственном процессе и позволяет устанавливать и снимать борта без непосредственного участия оператора, а проще расстановка бортов далее
Магнитные борта для формования плит перекрытия на линии циркуляции паллет. Конструкция разработана с учетом работы в автоматизированном производственном процессе и позволяет устанавливать и снимать борта без непосредственного участия оператора, а проще расстановка бортов роботом. Длина бортов — от 1780 до 3580 мм, ширина — 120 мм, высота — 160 мм. Усилие магнитной системы — 2400 кг. В конструкции реализован ряд изменений. Кнопка активации магнита компактнее обычной и выполнена из нержавеющей стали, а система активации теперь использует две пружины вместо одной. Еще одно важное решение — два технологических отверстия в центральной части борта. Они предназначены для автоматизированной установки и снятия бортов с помощью специальной траверсы и робота в автоматическом режиме. Четыре типоразмера по длине позволяют сформировать гибкую систему производства плит перекрытия, адаптируя формование под различные габариты изделий. Впереди еще много бортов в самых разных типоразмерах.Отдел продаж завода «М-Конструктор» ответит на ваши вопросы по будням с 8:00 до 16:30. Пишите на info@m-konstruktor.ru или звоните +7 (81153) 6-10-05.Соцсети завода «М-Конструктор»: Rutube YouTube ВКонтакте Telegram Макс Яндекс.Дзен Рутуб Подписывайтесь!
В оросительной системе важна не только вода. Важно ещё и то, как именно она движется. Там, где открытый канал нужно собрать из отдельных элементов, используют железобетонные лотки. Их параболическое сечение выбрано не случайно: оно формирует русло, по которому вода может далее
В оросительной системе важна не только вода. Важно ещё и то, как именно она движется. Там, где открытый канал нужно собрать из отдельных элементов, используют железобетонные лотки. Их параболическое сечение выбрано не случайно: оно формирует русло, по которому вода может двигаться от одного участка системы к другому без сложных инженерных решений. Но прежде чем такой лоток появится на поле или в составе оросительного канала, его нужно изготовить. И здесь в работу вступает еще не бетон, но уже металлоформа. Новая партия таких форм производства завода «М-Конструктор» отправилась заказчику в Казахстан. В этот раз — ЛР-6, ЛР-8 и ЛР-10, причём в нескольких вариантах исполнения, но у всех одна задача — обеспечить точную геометрию изделия. Вместе с тем, подход к её реализации может отличаться в зависимости от технологии производства. Основу каждой формы составляет формующая поверхность, которая задаёт внутренний профиль будущего лотка. По бокам расположены четыре подвижных борта. После установки их фиксируют стяжками: они удерживают элементы конструкции в рабочем положении и одновременно добавляют форме необходимую жёсткость. Есть в этих формах и решение, которое после сборки практически не видно. Под формующей поверхностью установлен тепловой регистр. Он используется для прогрева бетона непосредственно в форме, поэтому отдельная пропарочная камера для набора прочности изделия не требуется. Часть форм заказчик получил с вибраторами, установленными на продольных бортах. Вибрация помогает уплотнить бетонную смесь и сформировать изделие с заданными характеристиками. Но если вибрация работает на качество самого изделия, возникает встречная задача — не дать ей уйти не туда. Поэтому в конструкцию таких исполнений добавили виброопоры. Они принимают вибрационную нагрузку и снижают её передачу на основание, на котором установлена форма. ЛР-6, ЛР-8 и ЛР-10 предназначены для выпуска шестиметровых лотков. Цифра в обозначении соответствует их высоте — 600, 800 и 1000 мм соответственно. Для «М-Конструктора» эта отправка — не первый заказ из Казахстана и не первая партия форм для этого заказчика. Сотрудничество продолжается уже много лет. Очень скоро в стране Великой степи снова будут собирать канал, по которому вода должна пройти именно туда, куда её направили. А начинается этот путь — с металла и точной формы. Отдел продаж завода «М-Конструктор» ответит на ваши вопросы по будням с 8:00 до 16:30. Пишите на info@m-konstruktor.ru или звоните +7 (81153) 6-10-05.Соцсети завода «М-Конструктор»: Rutube YouTube ВКонтакте Telegram Макс Яндекс.Дзен Рутуб Подписывайтесь!
Не удивляйтесь, это тот самый дорожный барьер «Нью-Джерси», который в Беларуси носит название «Дельта блок». Поэтому под конкретную технологию заказчика была разработана и изготовлена форма, рассчитанная на выпуск изделий длиной 6000 мм. В этой металлоформе есть решение, далее
Не удивляйтесь, это тот самый дорожный барьер «Нью-Джерси», который в Беларуси носит название «Дельта блок». Поэтому под конкретную технологию заказчика была разработана и изготовлена форма, рассчитанная на выпуск изделий длиной 6000 мм. В этой металлоформе есть решение, которое на первый взгляд не бросается в глаза, но напрямую влияет на качество готового изделия. Формующий лоток выполнен цельным по всей длине — без продольных стыков на рабочей поверхности. Сделать его таким позволило собственное листогибочное оборудование «М-Конструктора» с рабочим столом длиной 6050 мм. Чем меньше соединений на формующей поверхности, тем меньше потенциальных следов на бетоне. В результате готовое изделие получает более аккуратную поверхность, а сама форма не содержит лишних соединений, которые со временем могут стать слабым местом конструкции. Габариты металлоформы — 7280 × 1552 × 1120 мм. В её конструкции предусмотрены жёсткое основание, формующие лотки, раскрывающиеся двери, траверсы и ось вращения. Для установки закладных элементов используются съёмные заглушки. Особенность формы — и в способе распалубки. Подробно мы писали об этом по ссылке. Такая схема рассчитана на выпуск дорожных блоков размером 6000 × 480 × 800 мм и позволяет выполнять распалубку без лишних операций с готовым изделием. Для «М-Конструктора» это очередной проект для белорусского рынка и ещё один пример того, что дорожная инфраструктура начинается не на трассе. Сначала для неё нужно изготовить то, что будет эту трассу защищать.Получить дополнительную информацию о металлоформах для дорожного строительства можно по электронной почте info@m-konstruktor.ru или по телефону 8 (81153) 6-10-05. Подписывайтесь на соцсети завода «М-Конструктор»: Rutube YouTube ВКонтакте Telegram Макс Яндекс.Дзен Рутуб
Не всегда модернизация производства начинается с покупки новой технологической линии или оборудования. Иногда наиболее эффективное решение — заменить ключевые элементы уже работающей системы, продливая срок ее службы и сохраняя стабильность производственного процесса, а самое далее
Не всегда модернизация производства начинается с покупки новой технологической линии или оборудования. Иногда наиболее эффективное решение — заменить ключевые элементы уже работающей системы, продливая срок ее службы и сохраняя стабильность производственного процесса, а самое главное при таком подходе — улучшается качество выпускаемых жби, а суммарная экономия на модернизации составляет до 40%. Именно такую задачу завод выполнил для еще одного из предприятий, изготовив комплект тепловых щитов для действующих кассетных установок (КУ) типа СМЖ. Проект был выполнен по техническому заданию заказчика. В комплект вошли внутренние и крайние тепловые щиты различных типоразмеров. Каждый КУ щит представляет собой крупногабаритную сварную металлоконструкцию с формующей поверхностью и встроенным, перфорированным тепловым регистром, который обеспечивает равномерное насыщение внутреннего пространства паром и гарантирует качественный, контролируемый нагрев формующей поверхности. Одной из особенностей проекта стало примененное труб из нержавеющей стали для изготовления теплового регистра. Такое решение повышает долговечность системы нагрева и ее устойчивость к разрушительному воздействию теплоносителя в процессе длительной эксплуатации. Для обеспечения эффективного уплотнения бетонной смеси конструкцией предусмотрены кронштейны для установки четырех вибраторов на каждый щит. Вибраторы поставляются отдельно и монтируются заказчиком непосредственно при сборке кассетной установки. Аналогично устанавливаются и роликовые опоры, которые также входят в комплект поставки. Крайние тепловые щиты КУ отличаются наличием площадок для установки рычажного механизма раскрытия/закрытия кассеты. Для перевозки используются как панелевозы, так и мощные тралы. Этот проект стал еще одним примером того, что грамотная модернизация действующего оборудования позволяет не просто заменить изношенные элементы, а заложить основу для надежной работы КУ на долгие годы. В то же время обновление отдельных узлов позволяет получить необходимый результат быстрее и экономически эффективнее, как было сказано выше, на 40%. Специалисты отдела продаж завода «М-Конструктор» помогут подобрать оптимальное решение для ваших задач запросом на info@m-konstruktor.ru или звонком на номер 8(81153)6-10-05. Соцсети завода «М-Конструктор»: Rutube YouTube ВКонтакте Telegram Макс Яндекс.Дзен Рутуб Подписывайтесь!
В производственной линии нет второстепенных элементов. Каждый узел должен точно выполнять свою задачу и обеспечивать стабильную работу всего технологического процесса. По техническому заданию заказчика завод изготовил комплект поддон-вагонеток с бортоснасткой для линии далее
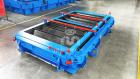
В производственной линии нет второстепенных элементов. Каждый узел должен точно выполнять свою задачу и обеспечивать стабильную работу всего технологического процесса. По техническому заданию заказчика завод изготовил комплект поддон-вагонеток с бортоснасткой для линии производства пеноблоков. Оборудование предназначено для формования и перемещения массива пенобетона, который после выдержки поступает на распиловку, где из него формируются готовые пеноблоки. Основные параметры одной вагонетки: размеры формуемого массива — 4020×1280×1296 мм; объем массива — 3,5 м³; габариты поддон-вагонетки — 4530×1850×1296 мм; Конструкция поддон-вагонетки включает сварную несущую форму, сменный борт-поддон, рычажный механизм прижима и ходовую часть. Борт-поддон фиксируется на вагонетке с помощью рычагов, а необходимое усилие прижима создается тарельчатыми пружинами. По периметру формующей поверхности установлены уплотнительные элементы, которые обеспечивают герметичность формы и предотвращают вытекание бетонного молочка при заполнении. Для удобства распалубки и извлечения затвердевшего массива стенки вагонетки имеют технологический уклон. Перемещение вагонетки осуществляется за счет фрикционного сцепления колеса мотор-редуктора с направляющим рельсом технологической линии. Электрическая часть и привод входят в состав оборудования заказчика. Работа поддон-вагонеток построена как непрерывный производственный цикл. После заполнения формы пенобетонным раствором вагонетка перемещается на участок выдержки. После завершения процесса созревания массив поступает на участок кантовки. Во время кантования борт-поддон вместе с массивом пенобетона отделяется от вагонетки и направляется на распиловку, где из него формируются готовые пеноблоки. Освободившаяся вагонетка продолжает движение по технологической линии и поступает на пост установки свободного борт-поддона. После соединения элементов и фиксации борта рычажным механизмом вагонетка возвращается в цикл и направляется для следующего заполнения. Такое разделение потоков позволяет поддерживать непрерывность работы линии: пока один борт-поддон находится на участке распиловки, вагонетка уже готова принять следующий и продолжить производственный процесс. Таким образом, поддон-вагонетка становится частью единого процесса производства пеноблоков: формование → выдержка → кантовка → распиловка массива → возврат в цикл. Этот проект — еще один пример изготовления оборудования под конкретную технологию заказчика с точной работой каждого элемента внутри производственной системы. Отдел продаж завода «М-Конструктор» держит связь через info@m-konstruktor.ru или по номеру +7 (81153) 6-10-05.Соцсети завода «М-Конструктор»: Rutube YouTube ВКонтакте Telegram Макс Яндекс.Дзен Рутуб Подписывайтесь!
На лестнице они просто ведут вверх. На производстве всё сложнее. Одна ступень — простой элемент. Восемь ступеней за один цикл и пять возможных длин — уже инженерная задача, которую решил завод «М-Конструктор». В основе конструкции — силовой поддон, на котором расположена далее
На лестнице они просто ведут вверх. На производстве всё сложнее. Одна ступень — простой элемент. Восемь ступеней за один цикл и пять возможных длин — уже инженерная задача, которую решил завод «М-Конструктор». В основе конструкции — силовой поддон, на котором расположена формующая поверхность. Одновременно в форме можно выпускать восемь ступеней с неизменными шириной и высотой сечения — 333×145 мм. А вот длина изделий регулируется. Для этого предусмотрен съёмный отсекатель, который позволяет формовать ступени на 1650, 1500, 1350, 1200 и 1050 мм. Таким образом, одна металлоформа позволяет выпускать изделия разных длин без изготовления отдельной оснастки под каждый типоразмер. Пять длин. Один типоразмер сечения. Восемь изделий за один цикл. Нужна металлоформа для производства лестничных ступеней или другого железобетонного изделия? Пишите, обсудим задачу и предложим конструктивное решение под конкретную технологию. Запросы принимает отдел продаж: info@m-konstruktor.ru и(или) 8(81153)6-10-05.Соцсети завода «М-Конструктор»: Rutube YouTube ВКонтакте Telegram Макс Яндекс.Дзен Рутуб Подписывайтесь!
Железнодорожный переезд — место, где встречаются два вида транспорта с совершенно разными требованиями к покрытию. Автомобиль должен пройти его плавно, без ударов и перепадов, а железнодорожный путь — сохранить точную геометрию при прохождении составов. Основа такого переезда далее
Железнодорожный переезд — место, где встречаются два вида транспорта с совершенно разными требованиями к покрытию. Автомобиль должен пройти его плавно, без ударов и перепадов, а железнодорожный путь — сохранить точную геометрию при прохождении составов. Основа такого переезда — специальные железобетонные плиты с интегрированным рельсом. Именно для их производства завод «М-Конструктор» изготовил комплект металлоформ. Конструкция рассчитана на выпуск изделий с габаритами 4000×2400×400 мм (ДхШхВ) и соответствующие эксплуатационные нагрузки. Поддон усилен: по всему периметру основания расположены опорные полосы из толстолистового металла, благодаря которым металлоформу можно безопасно перемещать по рольгангам. На поддоне четыре подвижных бортах с технологическим уклоном. В верхней части продольных бортов предусмотрены резьбовые втулки для установки делителя и формования изделия не только длиной 4000 мм, но и 2000 мм. Для предотвращения утечки бетонного молочка в местах примыкания делителя используется силиконовый уплотнитель На продольных бортах также предусмотрены отверстия для установки рымов, упрощающих перемещение и транспортировку изделия. Рабочая поверхность выполнена с ромбическим рифлением, повышающим сцепные свойства покрытия, что способствует более безопасному движению транспорта и пешеходов, особенно в условиях дождя, снега или гололеда. Два продольных пустотообразователя предназначены под установку рельсов. Для сохранения точной геометрии они усилены стальными уголками и фиксируются с помощью постоянных магнитов. Именно в таких металлоформах рождаются изделия, которые затем ежедневно принимают на себя нагрузку от автомобильного и железнодорожного транспорта. Надежность переезда начинается задолго до его ввода в эксплуатацию — с точности изготовления оборудования, на котором производятся железобетонные плиты. Отдел продаж завода «М-Конструктор» ответит на ваши вопросы по будням с 8:00 до 16:30. Пишите на info@m-konstruktor.ru или звоните +7 (81153) 6-10-05.Соцсети завода «М-Конструктор»: Rutube YouTube ВКонтакте Telegram Макс Яндекс.Дзен Рутуб Подписывайтесь!
Изготовить лестничный марш — только половина задачи. После распалубки его лицевая поверхность оказывается снизу, поэтому перед складированием или дальнейшими технологическими операциями изделие необходимо безопасно перевернуть. Именно для этого завод «М-Конструктор» изготовил далее
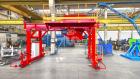
Изготовить лестничный марш — только половина задачи. После распалубки его лицевая поверхность оказывается снизу, поэтому перед складированием или дальнейшими технологическими операциями изделие необходимо безопасно перевернуть. Именно для этого завод «М-Конструктор» изготовил кантователь лестничных маршей. Оборудование рассчитано на работу с изделиями длиной 2025, 2720, 3030, 3360 и 3714 мм, шириной до 1200 мм и высотой до 249 мм. После укладки лестничного марша на зажимы он надежно фиксируется и плавно поворачивается на 180°, после чего готовое изделие снимается грузоподъемным оборудованием и отправляется на следующий этап производства. При габаритах 6313×2228×1739 мм масса кантователя составляет 2515 кг, что обеспечивает необходимую жесткость конструкции при работе с тяжелыми железобетонными изделиями. Поворот осуществляется с помощью гидравлической системы, приводимой в действие электродвигателем мощностью 1,5 кВт с питанием от сети 380 В. Кантование выполняется с пульта или со шкафа управления. Особое внимание уделено сохранности готового изделия. Контактные поверхности зажимов оснащены накладками из полиэтилена высокой плотности. В отличие от резины, этот материал не оставляет следов на бетоне и при этом надежно удерживает лестничный марш во время кантования. Кантователь поставляется заказчику полностью собранным и готовым к эксплуатации. Производство ЖБИ — это не набор отдельных машин, а единая технологическая система. Металлоформы, бетоноукладчики, поворотные столы, кантователи — каждое оборудование решает свою задачу и делает производственный процесс быстрее, безопаснее и эффективнее. Именно такие комплексные решения создает завод «М-Конструктор». Запросы направляйте в отдел продаж на info@m-konstruktor.ru или звоните по телефону 8(81153)6-10-05. Соцсети завода «М-Конструктор»: Rutube YouTube ВКонтакте Telegram Макс Яндекс.Дзен Рутуб Подписывайтесь!
Высокая производительность оборудования не всегда определяется его размерами. Иногда куда важнее рациональная конструкция, позволяющая выполнять сложные технологические операции без лишних габаритов. Именно по такому принципу спроектирован портальный бетоноукладчик, изготовл далее
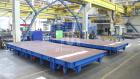
Высокая производительность оборудования не всегда определяется его размерами. Иногда куда важнее рациональная конструкция, позволяющая выполнять сложные технологические операции без лишних габаритов. Именно по такому принципу спроектирован портальный бетоноукладчик, изготовленный заводом «М-Конструктор». Конструкция перемещается по рельсовому пути шириной 4580 мм, занимая минимум пространства относительно обслуживаемой зоны. На портале установлен бункер с рабочим объемом 2 м³, что достаточно для непрерывной подачи бетонной смеси без избыточной массы самой машины. Все операции выполняются с поста управления, в состав которого входит площадка оператора и подвижная панель управления. За распределение смеси отвечает скип шириной 1000 мм с максимальным раскрытием зева 100 мм. Точная дозировка выполняется всего тремя задвижными шиберами длиной 333 мм каждый, равномерно подавая бетон именно в те зоны формы, где он необходим. Несмотря на сравнительно небольшие размеры рабочих узлов, максимальная зона бетонирования достигает 3440 мм, что позволяет работать с широкими формовочными столами и крупногабаритными железобетонными изделиями. Проектирование портальных бетоноукладчиков — одно из направлений компетенций завода «М-Конструктор»: разработка оборудования под конкретные технологические задачи, оптимальный баланс между производительностью, точностью подачи бетонной смеси и рациональной конструкцией машины. Запросы принимает отдел продаж: info@m-konstruktor.ru и(или) 8(81153)6-10-05. Соцсети завода «М-Конструктор»: Rutube YouTube ВКонтакте Telegram Макс Яндекс.Дзен Рутуб Подписывайтесь!
При проектировании технологических линий важны не только характеристики оборудования, но и то, как оно вписывается в существующее производственное пространство. В этом проекте поворотные столы будут расположены поперек цеха — по его ширине, а не по длине, с установкой в далее
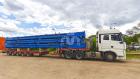
При проектировании технологических линий важны не только характеристики оборудования, но и то, как оно вписывается в существующее производственное пространство. В этом проекте поворотные столы будут расположены поперек цеха — по его ширине, а не по длине, с установкой в приямок глубиной 500 мм. Такое решение продиктовано не только рациональным использованием площади, но и безопасностью работы персонала, уменьшая перепад высот между формующей поверхностью и уровнем пола. Для проекта изготовлены восемь поворотных столов размером 3500×8000 мм с регулируемыми бортами высотой от 100 до 400 мм для изделий различной толщины. Каждый стол оснащён шестью вибраторами для качественного уплотнения бетонной смеси, тепловым регистром, укрытым сэндвич панелями, двумя гидроцилиндрами для подъёма рабочей поверхности. Их работа предполагает две гидростанции — по одной на четыре поворотных стола. В результате заказчик получает не просто комплект оборудования, а решение, адаптированное под особенности своего производства, где конструкция поворотных столов и их расположение становятся частью единой логистики цеха. Перед отгрузкой каждый поворотный стол проходит упаковку в термоусаживаемую плёнку, которая защищает от внешних воздействий во время транспортировки. Запросы принимает отдел продаж: info@m-konstruktor.ru или по телефону 8 (81153) 6-10-05. Соцсети завода «М-Конструктор»: Rutube YouTube ВКонтакте Telegram Макс Яндекс.Дзен Рутуб Подписывайтесь!
Эффективность производства свай определяется не только количеством металлоформ, но и тем, сколько изделий каждая из них позволяет выпускать за один цикл и насколько быстро переналаживается под другой типоразмер. Именно эти задачи решают кассетные металлоформы «Ромашка», далее
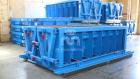
Эффективность производства свай определяется не только количеством металлоформ, но и тем, сколько изделий каждая из них позволяет выпускать за один цикл и насколько быстро переналаживается под другой типоразмер. Именно эти задачи решают кассетные металлоформы «Ромашка», изготовленные заводом по индивидуальному заказу. В состав поставки вошли два типа форм: для свай сечениями 350×350 мм на 6 формующих ручьев и 400×400 мм на 5 ручьев. Первые рассчитаны на изготовление изделий длиной 8300, 9300, 10300, 12300, 14300 и 16300 мм. В сечении 400×400 мм каждая длина увеличена на 50 мм: 8350, 9350, 10350, 12350, 14350 и 16350 мм. Металлоформы изготовлены без оголовников — заказчик использует уже имеющийся комплект. Изменение длины выполняется при помощи переставного двутавра, который крепится к продольным бортам резьбовыми втулками, что позволяет быстро перенастраивать форму под выпуск свай другого типоразмера без сложных доработок. Напомним, «Ромашка» — единственный тип металлоформ для свай без уклона боковых стенок, что возможно благодаря оригинальной системе распалубки. Под всеми формующими ручьями расположен единый механизм, который приводится в действие наружным рычагом, установленным на продольном борту формы. При подъёме рычага все ручьи синхронно перемещаются вверх, обеспечивая равномерный отрыв формующих стенок от бетонных изделий. После завершения распалубки сваи извлекаются с помощью грузоподъёмного оборудования. Ранее "ромашки" были изготовлены для производства свай, применяемых на ВСМ Москва-Санкт-Петербург. Этот опыт подтвердил эффективность конструкции на проектах, где производительность оборудования напрямую влияет на темпы строительства. Отдел продаж на связи по будням с 8:00 до 16:30, пишите и звоните: info@m-konstruktor.ru или телефон 8 (81153) 6-10-05. Соцсети завода «М-Конструктор»: Rutube YouTube ВКонтакте Telegram MAX Яндекс.Дзен. Подписывайтесь!
Если конструкция получилась удачной, её не перепридумывают ради новизны. Её адаптируют под новые задачи, сохраняя всё, что уже доказало свою эффективность. Именно по такому принципу изготовлены очередные металлоформы для дорожных барьеров «Джерси». Новые габариты двусторонних далее
Если конструкция получилась удачной, её не перепридумывают ради новизны. Её адаптируют под новые задачи, сохраняя всё, что уже доказало свою эффективность. Именно по такому принципу изготовлены очередные металлоформы для дорожных барьеров «Джерси». Новые габариты двусторонних изделий — 3500×610×930 мм, а вот конструктивная схема осталась прежней: силовая рама, продольные борта с ребрами жесткости, четыре двери на торцах с проемами под установку замков Шпенглера, отверстия под анкеры для перемещения при установке, пустотообразователи для формования дренажа в основании. Конструкция рассчитана на одновременное изготовление двух изделий. Уплотнители по периметру дверей предотвращают протекание бетонного молочка, а фаски на дверях исключают сколы при распалубке. Все узлы формы ориентированы на удобство работы и быструю подготовку к очередному циклу формования. Системы вибрирования и обогрева не предусмотрены. Формы «Нью-Джерси» — надёжное решение, основанное не на поиске компромиссов, а на развитии уже проверенной инженерной концепции. Если вашему предприятию требуется оборудование для производства дорожных барьеров или других изделий из железобетона, специалисты отдела продаж завода «М-Конструктор» помогут подобрать оптимальное решение запросом на info@m-konstruktor.ru или звонком на номер 8(81153)6-10-05. Соцсети завода «М-Конструктор»: Rutube YouTube ВКонтакте Telegram Макс Яндекс.Дзен Рутуб Подписывайтесь!
В этом проекте оборудование удивляет не сложностью конструкции, а масштабом Перед нами стенд для формования железобетонных свай общей длиной 135 метров. Чтобы добиться таких размеров, конструкция собирается из одиннадцати секций длиной по 12 метров и одной дополнительной далее
В этом проекте оборудование удивляет не сложностью конструкции, а масштабом Перед нами стенд для формования железобетонных свай общей длиной 135 метров. Чтобы добиться таких размеров, конструкция собирается из одиннадцати секций длиной по 12 метров и одной дополнительной трёхметровой секции. Стенд предназначен для одновременного производства трёх свай сечением 400×400 мм. Для этого в конструкции предусмотрены три формующих ручья, проходящих по всей длине оборудования? с трапециевидным профилем, что облегчает распалубку и последующий съём готовых изделий после набора прочности бетоном. На первый взгляд решение выглядит достаточно простым: секции, соединительные элементы и формующие ручьи. Однако именно такие проекты ещё раз напоминают, что эффективность оборудования определяется не только количеством механизмов, но и способностью решать производственные задачи заказчика. Кстати, полностью собрать такой стенд в цехе практически невозможно, поэтому сейчас он выглядит как набор отдельных секций, ожидающих отправки и монтажа на объекте. А уже после сборки они превратятся в единую производственную линию длиной 135 метров. Расстояние, которое обычно проходят пешком за пару минут. Или длина, которая в нашем случае является всего лишь одной единицей оборудования. Запросы принимает отдел продаж: info@m-konstruktor.ru или по телефону 8 (81153) 6-10-05. Соцсети завода «М-Конструктор»: Rutube YouTube ВКонтакте Telegram Макс Яндекс.Дзен Рутуб Подписывайтесь!
Почти 14 метров в длину и 11 метров рабочего хода. Перед нами заглаживатель бетона полупортального типа, установленный между двумя рядами поворотных столов и предназначенный для обработки поверхности железобетонных изделий. Конструкция перемещается по двум направляющим: одной далее
Почти 14 метров в длину и 11 метров рабочего хода. Перед нами заглаживатель бетона полупортального типа, установленный между двумя рядами поворотных столов и предназначенный для обработки поверхности железобетонных изделий. Конструкция перемещается по двум направляющим: одной стороной по полу, второй — по опорному пути, расположенному на стене. Такое решение позволяет одной установке обслуживать сразу два ряда формовочных столов, сокращая количество оборудования на участке и повышая эффективность производственного процесса. Длина рамы составляет 13 900 мм, ход колонны по горизонтали — 11 000 мм. Благодаря этим параметрам заглаживатель охватывает значительную рабочую зону и обеспечивает доступ к изделиям на различных участках линии. Вертикальный ход рабочего узла составляет 500 мм. Рабочая высота регулируется в диапазоне от 930 до 1430 мм, что позволяет адаптировать оборудование под различные условия производства. Обработка поверхности выполняется диском и сменными лопастями диаметром 900 мм. Для финишного заглаживания предусмотрены сменные лопасти того же диаметра, позволяющие получать ровную и качественную поверхность бетона. Для безопасной эксплуатации установка оснащена рабочим освещением и световой сигнализацией. Управление всеми функциями осуществляется со шкафа управления. Использование заглаживателя позволяет механизировать одну из завершающих операций формования, повысить стабильность качества поверхности изделий и снизить трудоемкость производственного процесса. Отдел продаж по-прежнему оперативно реагирует на все запросы: info@m-konstruktor.ru или 8 (81153) 6-10-05. Соцсети завода «М-Конструктор»: Rutube YouTube ВКонтакте Telegram Макс Яндекс.Дзен Рутуб Подписывайтесь!
Такие ЖБИ широко применяются при строительстве производственных, складских и сельскохозяйственных объектов. Их высокая несущая способность достигается благодаря двум продольным рёбрам жёсткости, которые формируют характерный профиль, напоминающий буквы «Т». Для одного из далее
Такие ЖБИ широко применяются при строительстве производственных, складских и сельскохозяйственных объектов. Их высокая несущая способность достигается благодаря двум продольным рёбрам жёсткости, которые формируют характерный профиль, напоминающий буквы «Т». Для одного из проектов были изготовлены металлоформы для производства плит перекрытия здания сельхозназначения длиной 108 метров. Поскольку на всей протяжённости объекта используются одинаковые изделия, формы выполнены без возможности переналадки, что позволило оптимизировать конструкцию под серийный выпуск. Габариты готового изделия составляют 10293×2500×50 мм (Д×Ш×В), высота ребра — 360 мм. Конструкция формы предусматривает один откидной торцевой борт и второй подвижный борт с возможностью формования торцевого прилива высотой 200 мм, предназначенного для укладки утеплителя. На рабочей поверхности установлен съёмный пустотообразователь для формирования половины отверстия под вентиляционную трубу. Его фиксация осуществляется магнитным боксом с усилием отрыва 2400 кг. Формование выполняется в зеркальном исполнении («право-лево»), благодаря чему при монтаже соседние плиты образуют единое вентиляционное отверстие. Под формующей поверхностью расположен тепловой регистр, а также слой сэндвич-панелей, обеспечивающих сохранение тепла во время технологического процесса. В отличие от предыдущего решения для плит ТТ, эта технология не предусматривает предварительного натяжения арматуры. После укладки бетонной смеси арматурные канаты размещаются по длине формующей поверхности рёбер, пропускаются через полиэтиленовые пустотообразователи и закрепляются цангами. Сами пустотообразователи устанавливаются на кондукторах, закреплённых на продольных бортах формы. Распалубка осуществляется посредством винтовых механизмов, расположенных под продольными бортами. При их вращении борта опускаются вниз, что обеспечивает отрыв изделия от формующей поверхности и упрощает последующее извлечение готовой плиты. Конструкция формы обеспечивает точность геометрии изделий, удобство формования и надёжную работу при серийном производстве. Запросы принимает отдел продаж: info@m-konstruktor.ru или по телефону 8 (81153) 6-10-05. Соцсети завода «М-Конструктор»: Rutube YouTube ВКонтакте Telegram Макс Яндекс.Дзен Рутуб Подписывайтесь!
Производство дорожных ограждений требует не только точной геометрии изделий, но и продуманных решений, влияющих на качество поверхности, удобство распалубки и безопасность выполнения технологических операций. Именно с учетом этих требований завод «М-Конструктор» производит далее
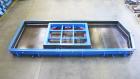
Производство дорожных ограждений требует не только точной геометрии изделий, но и продуманных решений, влияющих на качество поверхности, удобство распалубки и безопасность выполнения технологических операций. Именно с учетом этих требований завод «М-Конструктор» производит двухместные металлоформы для выпуска железобетонных блоков типа "Дельта блок" или наш привычный «Нью-Джерси» длиной 6 метров. «Нью-Джерси» становятся на дорогах России всё популярнее, а вот в соседней Республике Беларусь больше используется система длиной 6 м, которая называется "Дельта блок". Ключевой формой конструкции стала цельная длина лотка. Благодаря наличию листогибочного оборудования с рабочим столом 6050 мм, удалось избавиться от стыков по длине формующей поверхности, что сказывается и на внешнем виде изделий, и на долговечности самой формы. Металлоформа с размерами 7280×1552×1120 мм состоит из жесткого основания, формующих лотков, раскрывающихся дверей, траверс и оси вращения. Для установки закладных элементов предусмотрены съемные заглушки. Отдельное внимание уделяется организации процесса распалубки. После набора бетоном прочности траверса снимается и используется в качестве опор для готовых изделий. Далее форма поворачивается вокруг оси на 180 градусов, после чего основания блоков располагаются на траверсе, и дверцы открываются. Такая схема является оптимальной при извлечении изделий с габаритами 6000×480×800 мм. Получить дополнительную информацию о металлоформах для дорожного строительства можно по электронной почте info@m-konstruktor.ru или по телефону 8 (81153) 6-10-05. Соцсети завода «М-Конструктор»: Rutube YouTube ВКонтакте Telegram Макс Яндекс.Дзен Рутуб Подписывайтесь!
Завод «М-Конструктор» изготовил комплект металлоформ для производства стеновых панелей здания сельскохозяйственного назначения. В состав поставки вошли формы для изготовления продольных и торцевых стеновых панелей, оснащенные магнитными проемообразователями и отсекателями, далее
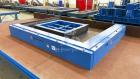
Завод «М-Конструктор» изготовил комплект металлоформ для производства стеновых панелей здания сельскохозяйственного назначения. В состав поставки вошли формы для изготовления продольных и торцевых стеновых панелей, оснащенные магнитными проемообразователями и отсекателями, обеспечивающими быструю переналадку оборудования под различные типоразмеры изделий. Усилие отрыва магнитов составляет 2400 кг, обеспечивая надежную фиксацию элементов в процессе формования. Габариты продольных стеновых панелей составляют 4000х2530х460 мм (ДхШхВ). Конструкция предусматривает борта двух высот — 360 и 460 мм в зоне установки кондуктора. Благодаря перепаду высот кондуктор выполняет функцию формообразующего элемента. Наличие двух съемных проемообразователей позволяет изготавливать как панели с проемами, так и сплошные изделия. Для последующей стыковки панелей между собой предусмотрена система «шип-паз». Для опорной стенки используется двухместная форма со съемным делителем, чтобы формовать одновременно два изделия длиной 5000 мм, или четыре длиной 2280 мм. Высота и ширина будут неизменными — 600 и 200 мм соответственно. Центральная часть торцевой стены представляет собой изделие размером 6270х2500х300 мм. Верхняя зона панели предназначена для сопряжения с кровельной частью здания и последующей укладки плит покрытия. По обе стороны от центральной панели устанавливаются боковые торцевые элементы. Для их изготовления предусмотрена металлоформа с одним стационарным бортом и переставным магнитным отсекателем. Именно это решение стало ключевой особенностью конструкции. В зависимости от требуемой высоты изделия магнитный отсекатель переустанавливается с шагом 545 мм и может использоваться как для правого, так и для левого исполнения панели. Такая схема позволяет получать 5 вариантов типоразмеров изделий на одной форме. Размеры выпускаемых панелей варьируются от 4205х2030х300 мм до 6380х2030х300 мм. Второй борт выполнен откидным. Все металлоформы оснащены системой обогрева. Для повышения эффективности прогрева нагревательные элементы закрыты сэндвич-панелями. Проектируемое здание имеет общую длину 107,8 м и ширину 18,8 м. Комплект поставленного оборудования сочетает высокую универсальность оснастки с удобством эксплуатации и быстрой переналадкой под различные типоразмеры изделий. Отдел продаж принимает запросы: info@m-konstruktor.ru и 8(81153)6-10-05. Соцсети завода «М-Конструктор»: Rutube YouTube ВКонтакте Telegram Макс Яндекс.Дзен Рутуб Подписывайтесь!
При производстве трёхслойных стеновых панелей важны не только точность геометрии и качество поверхности изделий, но и скорость переналадки оборудования. Особенно если речь идёт о крупных объёмах домостроения, где линия должна быстро адаптироваться под разные типоразмеры издел далее
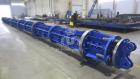
При производстве трёхслойных стеновых панелей важны не только точность геометрии и качество поверхности изделий, но и скорость переналадки оборудования. Особенно если речь идёт о крупных объёмах домостроения, где линия должна быстро адаптироваться под разные типоразмеры изделий без потери производительности. Для решения этой задачи завод «М-Конструктор» изготовил поворотные столы с габаритами 8,6×4 м и комплекты магнитной бортоснастки для формования трёхслойных стеновых панелей с одним и двумя проёмообразователями. Используемые магниты имеют усилие отрыва 2400 кг. Комплекты предназначены для выпуска изделий различных типоразмеров (ДхШхВ), включая панели: 3735×2980×450 мм; 3750×2980×450 мм; 3905×2980×450 мм; 4285×2980×450 мм; а также панелей длиной до 6885 мм при таких же показателях ширины и высоты Конструктив бортоснастки предусматривает два торцевых и один продольный магнитный борт по периметру, при этом четвёртой стороной опалубки выступает стационарный борт самого поворотного стола высотой 450 мм. В состав также входят верхние и нижние проёмообразователи. Для фиксации нижнего проёмообразователя используются встроенные потайные магниты. После активации магнитов рабочая зона закрывается крышками, что исключает выступающие элементы на формующей поверхности. Для формования пустоты в верхней части панели предусмотрена съёмная приставка. Верхний проёмообразователь устанавливается с помощью конусов и фиксируется эксцентриковыми замками. Для панелей длиной 6885 мм используется комплект с двумя верхними и двумя нижними пустотообразователями, а также продольным магнитным бортом по всей длине изделия. Габариты столов позволяют одновременно формовать сразу две панели с одним пустотником, например, 3735 и 3905 мм либо 3750 и 3735 мм. Это даёт дополнительную гибкость при планировании производственного цикла и повышает эффективность использования оборудования. Сочетание поворотных столов и магнитной бортоснастки обеспечивает удобство работы, быструю переналадку и возможность оперативно менять номенклатуру изделий. Для заказчика, ведущего застройку жилых кварталов, такое решение означает стабильный выпуск больших объёмов продукции с сохранением точности и темпа производства. Остались вопросы? Отдел продаж: info@m-konstruktor.ru и 8(81153)6-10-05. Соцсети завода «М-Конструктор»: Rutube YouTube ВКонтакте Telegram Макс Яндекс.Дзен Рутуб Подписывайтесь!
В номенклатуре завода есть изделия, габариты которых впечатляют даже опытных специалистов. Металлоформы ФСК 26 — именно такой случай. Длина конструкции составляет 26 метров: если представить её вертикально, она достигнет высоты девятиэтажного дома. Это оборудование служит далее
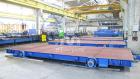
В номенклатуре завода есть изделия, габариты которых впечатляют даже опытных специалистов. Металлоформы ФСК 26 — именно такой случай. Длина конструкции составляет 26 метров: если представить её вертикально, она достигнет высоты девятиэтажного дома. Это оборудование служит основой для производства центрифугированных опор высоковольтных ЛЭП. Форма стойки конической — это технически сложная сборная конструкция. Её корпус состоит из 8 разъемных секций, которые при монтаже должны образовать идеально ровную линию. С торцов два оголовника, которые служат натяжителями арматуры, катки и система из четырех роликов. В рабочем состоянии при подготовке к формованию ФСК разбирается на две полусферы по длине. Инженерная сложность изделия заключается в его геометрии. Форма имеет конический профиль: диаметр основания (комля) составляет 650 мм, а вершины — 410 мм. Учитывая, что при производстве ЖБИ форма вращается в центрифуге на высоких скоростях, к точности изготовления предъявляются жесткие требования. Любое отклонение в соосности секций привело бы к недопустимым вибрациям, поэтому контроль геометрии проводится на каждом метре изделия. На заводских испытаниях зафиксировано биение роликов всего 2 мм при максимальной допустимой границе в 5 мм. Это показатель ювелирной точности при такой длине. Стоит отметить, для «М-Конструктора» это уже не первая выпущенная ФСК 26, что требует не только соответствующих площадей, но и отлаженных технологий изготовления деталей, сварки и сборки. Опыт работы с негабаритным оборудованием позволяет специалистам предприятия четко соблюдать допуски и гарантировать стабильную работу форм даже в условиях интенсивных нагрузок. Каждая новая единица подтверждает: масштабные инженерные задачи для завода стали привычным стандартом качества. Вопросы и запросы направляйте в отдел продаж: info@m-konstruktor.ru или 8 (81153) 6-10-05. Соцсети завода «М-Конструктор»: Rutube YouTube ВКонтакте Telegram Макс Яндекс.Дзен Рутуб Подписывайтесь!
Есть оборудование, которое работает на месте. А есть то, которое задаёт движение всему производству. В этом проекте речь шла не о создании новой линии, а об обновлении существующей: ранее используемые вагонетки выработали свой ресурс и потребовали замены. В технологии далее
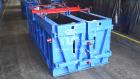
Есть оборудование, которое работает на месте. А есть то, которое задаёт движение всему производству. В этом проекте речь шла не о создании новой линии, а об обновлении существующей: ранее используемые вагонетки выработали свой ресурс и потребовали замены. В технологии изготовления трёхслойных стеновых панелей формы не стоят — они постоянно перемещаются от поста к посту, проходя все этапы формования. Именно поэтому формующая поверхность устанавливается на колёса и становится частью единой циркуляционной линии. Габариты рабочей поверхности каждой вагонетки — 7260×3160 мм. Конструкция включает силовую раму с проушинами по периметру для установки бортоснастки, что позволит использовать поддоны как полноценные формы: подвижные борта обеспечат удобную распалубку, а возможность укладки руста даст вариативность по внешнему виду изделий — от гладкой поверхности до заданного рисунка. Для безопасного перемещения предусмотрены буферные упоры с торцов. Всё решение рассчитано на работу в непрерывном цикле, где важны не только точность формования, но и согласованность всех этапов. Замена поддонов-вагонеток позволила вернуть линии предсказуемость в работе, а изделиям отличную геометрию. Для заказчика это точечная модернизация без остановки производства и с быстрым эффектом. Такие задачи — в зоне компетенций «М-Конструктора»: усиливать то, что уже работает. Отдел продаж постоянно на связи: info@m-konstruktor.ru или 8 (81153) 6-10-05. А еще зайдите в соцсети завода «М-Конструктор»: Rutube YouTube ВКонтакте Telegram Макс Яндекс.Дзен Рутуб и подпишитесь!
Дорожные ограждения типа «Нью-Джерси» — это один из базовых элементов инфраструктуры, напрямую влияющий на безопасность движения. Они разделяют потоки, снижают тяжесть последствий аварий и формируют понятную геометрию дорожного пространства. Очередной проект завода «М далее
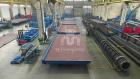
Дорожные ограждения типа «Нью-Джерси» — это один из базовых элементов инфраструктуры, напрямую влияющий на безопасность движения. Они разделяют потоки, снижают тяжесть последствий аварий и формируют понятную геометрию дорожного пространства. Очередной проект завода «М-Конструктор» — формы для производства таких барьеров: двухместные, с надставками для изготовления двусторонних ограждений. Решение отражает один из ключевых трендов в ЖБИ — гибкость и возможность быстрой переналадки под разные задачи. Конструкция формы продумана с точки зрения жёсткости и удобства эксплуатации. Продольные борта усилены рёбрами жёсткости, с торцов предусмотрены двери с отверстиями под установку замков и пустотообразователей, обеспечивающие плотное прилегание элементов. В верхней части установлен пустотник для формования дренажных отверстий. Габариты готового изделия составляют: длина — 3500 мм, высота — 1270 мм с учётом надставок, ширина основания — 684 мм. Высота надставок — 120 мм. Продукция отгружена и доставлена заказчику. Завод «М-Конструктор» обладает значительным опытом в разработке и производстве подобных решений. Формы могут комплектоваться системами обогрева и вибрации (пневматической или электромеханической), а также укрываться сэндвич-панелями для сохранения тепла. В зависимости от задач заказчика изготавливаются как одноместные, так и двухместные формы в различных габаритах. Ответить на вопросы, просчитать запросы — это отдел продаж: info@m-konstruktor.ru или 8 (81153) 6-10-05. Соцсети завода «М-Конструктор»: Rutube YouTube ВКонтакте Telegram Макс Яндекс.Дзен Рутуб Подписывайтесь!
Поворотные вибростолы на заводе ЖБИ — это не просто оборудование, а ключевой элемент производственной логики. Именно здесь формируется геометрия изделия, закладывается качество поверхности и обеспечивается стабильность всего процесса. От того, насколько точно и надёжно далее
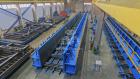
Поворотные вибростолы на заводе ЖБИ — это не просто оборудование, а ключевой элемент производственной логики. Именно здесь формируется геометрия изделия, закладывается качество поверхности и обеспечивается стабильность всего процесса. От того, насколько точно и надёжно работает стол, напрямую зависит итоговый результат. В рамках текущего проекта было поставлено шесть поворотных вибростолов с габаритами 4×8 м. Конструкция предусматривает подъём бортов на 400 мм, что расширяет возможности формования изделий различной высоты. Каждый стол оснащён восемью вибраторами OLI 1300/6 для равномерного уплотнения бетонной смеси по всей площади. Работу гидроцилиндров (подъем столешницы) обеспечивают две гидростанции собственного производства, каждая из которых обслуживает линию из трёх столов. Управление реализовано с постов у каждого стола, а также дополнено радиопультом, что повышает удобство и оперативность работы. Высокие требования к качеству изделий обеспечивает точность изготовления: отклонение формующей поверхности по плоскостности составляет не более 1,5 мм на 3 метра. Система обогрева на водяной основе с регистрами, укрытыми сэндвич-панелями, эффективно сохраняет тепло и поддерживает необходимые режимы твердения. Поворот стола возможен до 76°, что исключает риск повреждения изделий при распалубке и упрощает работу персонала. Отгрузка заказчику выполнена: столы упакованы в термоусаживаемую плёнку для защиты от осадков и механических повреждений. Такое оборудование становится основой для стабильного и гибкого производства, где важны не только объёмы и разнообразие номенклатуры ЖБИ, но и предсказуемое качество каждой единицы продукции. Неделя предпраздничная, поэтому отдел продаж оперативно реагирует на все запросы: info@m-konstruktor.ru или 8 (81153) 6-10-05. Соцсети завода «М-Конструктор»: Rutube YouTube ВКонтакте Telegram Макс Яндекс.Дзен Рутуб Подписывайтесь!
Решение, в котором основное внимание уделено не просто геометрии, а работе с преднапряжением и стабильности результата Конструкция, собранная из шести секций, позволяет формовать изделия длиной до 38 м. При этом форма легко адаптируется под разные габариты: ширина регул далее
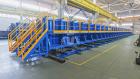
Решение, в котором основное внимание уделено не просто геометрии, а работе с преднапряжением и стабильности результата Конструкция, собранная из шести секций, позволяет формовать изделия длиной до 38 м. При этом форма легко адаптируется под разные габариты: ширина регулируется гидравлическими бортами, высота — наборными элементами с шагом 50 мм. Такой подход даёт возможность быстро подстроиться под требования проекта без сложной переналадки. Гидросистема с 64 цилиндрами обеспечивает равномерное движение бортов по всей длине формы. Это исключает перекосы и точно выдерживает геометрию даже на максимальных размерах изделий. Для формования балок с выемками в щитах предусмотрены отверстия под установку пустотников, что не требует доработки оборудования. Ключевая особенность формы — система натяжения. С торцов в приямке расположены якорные станции, а фундамент выполнен с учётом нагрузок от преднапряжения. Система работает в двух уровнях: верхняя балка рассчитана на усилие до 150 тонн, нижняя - до 800 тонн. В оборудовании заложен запас прочности с возможностью работать с натяжением до 950 тонн. Плавную передачу усилия от натяжения армирующих канатов на бетонное изделие обеспечивают гидроцилиндры. Предусмотрено перемещение балок по высоте до 2000 мм под габариты формуемых изделий. Дополнительно реализованы решения, повышающие надёжность. Гидростанция на 300 бар обеспечивает необходимое давление, а система с дивертором продолжит работать даже при частичном отказе оборудования — без полной остановки линии. Форма остаётся универсальной: помимо преднапряжённых балок и ригелей, на ней можно производить и другие изделия, включая колонны. Вопросы эксплуатации также учтены. Мобильные площадки обеспечивают доступ с торцов, а система управления бортами реализована с обязательным участием двух операторов — это повышает безопасность при работе с гидравликой на такой длине. В итоге заказчик получает инструмент, который работает с разными типами изделий, выдерживает точную геометрию и контролирует один из ключевых параметров — усилие натяжения. Запросы направляйте в отдел продаж: info@m-konstruktor.ru или 8 (81153) 6-10-05. Соцсети завода «М-Конструктор»: Rutube YouTube ВКонтакте Telegram Макс Яндекс.Дзен Рутуб Подписывайтесь!
На такой длине можно снимать одновременно несколько изделий, изменять сечение, добавлять консоли. Ниже расскажем о конструктиве и как работать с такой формой. Что же представляют собой эти почти полсотни метров? Это восемь секций по 6 метров. В составе каждой наборные борта далее
На такой длине можно снимать одновременно несколько изделий, изменять сечение, добавлять консоли. Ниже расскажем о конструктиве и как работать с такой формой. Что же представляют собой эти почти полсотни метров? Это восемь секций по 6 метров. В составе каждой наборные борта длиной 1,5 м и высотой 1000 мм с надставками по 800 м. Длина изделия регулируется торцевыми отсекателями на магнитах, которые могут быть установлены по всей длине формы. Ширина — раскрытием-закрытием продольных гидробортов, движение которых обеспечивают 32 гидроцилиндра. Высота колонн изменяется с помощью наборных элементов (НЭЛ) от 50 до 1000 мм с шагом 50 мм. Для каждой секции свой комплект, который хранится в пеналах рядом с формой. Вдоль бортов — две площадки обслуживания на разных уровнях по высоте, для доступа к ним — с торцов, расположены мобильные лестницы. Ну а теперь готовимся к формовке. Для колонн без консолей, например, сечением 900х900 мм достаточно высоты продольных бортов без надставок. Это значит, что персонал располагается на нижней стационарной площадке обслуживания: верхняя и ограждения сняты. Сначала выставляем высоту. Для этого в основании формующей поверхности по всей длине демонтируем трубы, и на ложементы под ними устанавливаем НЭЛы — в нашем случае 100 мм, возвращаем трубы и укладываем настил из фанеры, на который будет подаваться бетон. Включаем гидравлику — выставляем ширину колонны. Если одновременно формуются несколько ЖБИ, то устанавливаем торцевые отсекатели. При минимальном сечении — 400х600 мм (ВхШ) — устанавливаем НЭЛы h=600 мм, чтобы внешняя часть изделия была в одном уровне с краями бортов для выравнивания и обработки бетона. Потом ширина, однако помимо движения всей стороны целиком для точного попадания в размер каждая секция регулируется самостоятельно. Сверху для придания опалубочной прочности выставляются стяжки с шагом регулировки 50 мм. Также без надставок на бортах и без НЭЛов в основании возможно формование в макс. сечении 1000х1600 мм без консолей. А если они нужны и сразу с четырех сторон? Рассмотрим такой пример. Демонтируем 2 противоположных наборных борта в том месте, где будет консолеобразователь. Далее по всей длине устанавливаем надставки на 800 мм, получаем высоту бортов 1800 мм. Задаем ширину между бортами 1600 мм всё той же гидравликой. Поднимаем опорную часть НЭЛами на 800 мм, то есть вся колонна кроме консолей будет формоваться на высоте 1000 м. Устанавливаем перфорированный консолеобразователь, в котором можно формовать консоли с четырех сторон с длиной полки от 0 до 800 мм: необходимый размер выставляется с помощью фанеры. Аналогично поступаем с шириной и высотой. Одна, две, три или четыре консоли в любом сочетании! Более того, многообразие размеров ЖБИ выходит за рамки вышеупомянутых: это минимум и максимум, необходимые заказчику. А учитывая, что в систему гидравлики заложена возможность движения отдельно секциями, то форма превращается в самостоятельные участки, на которых одновременно льют колонны разной длины и сечения. Безопасную и удобную работу с оборудованием завода обеспечивает не только конструктив, но и продуманная комплектация, о чем лучше всех знают в нашем отделе продаж: info@m-konstruktor.ru и 8(81153)6-10-05. Соцсети завода «М-Конструктор»: Rutube YouTube ВКонтакте Telegram Макс Яндекс.Дзен Рутуб Подписывайтесь!
О перемещении ЖБИ внутри цеха и на склад — мы уже писали, поэтому в этой публикации говорим не о классическом горизонтальном расположении изделий при их транспортировке, а о вертикальном, что возможно благодаря наличию стойки и системы фиксации. Ключевой элемент далее
О перемещении ЖБИ внутри цеха и на склад — мы уже писали, поэтому в этой публикации говорим не о классическом горизонтальном расположении изделий при их транспортировке, а о вертикальном, что возможно благодаря наличию стойки и системы фиксации. Ключевой элемент конструкции — перфорированная балка, в которую устанавливаются фиксаторы с нужным шагом под конкретную толщину изделия. Процесс установки ЖБИ в рабочее положение предусматривает наличие двух человек: один подаёт изделие краном, второй — с рабочей площадки — выставляет фиксаторы. Доступ на площадку обеспечен с двух сторон, что упрощает и ускоряет работу. Нахождение персонала во время транспортировки изделий не предусмотрено. Такие тележки оснащаются рабочим столом 7200×2300 мм и доставляют груз массой до 40 тонн на расстояние до 200 метров — это определяется длиной кабеля — с дальнейшим переподключением к другой точке питания. Конструкция базируется на усиленной раме из листового и фасонного проката — это напрямую влияет на ресурс и работу под нагрузкой. Привод на асинхронных двигателях обеспечивает плавное движение со скоростью до 40 м/мин. Управление с пульта и радиоуправление, кабельный барабан, сигнализация и аварийная остановка, фиксаторы — стандартная комплектация для безопасной и контролируемой эксплуатации. Перед отгрузкой оборудование проходит испытания, включая работу с нагрузкой выше номинальной. Т.е. на фото пригруз более 40 тонн. Представленная модель — универсальное решение, так как при необходимости возможен демонтаж стойки и перевозка изделий в горизонте. Просчет запросов под любую грузоподъемность в отделе продаж: info@m-konstruktor.ru и 8(81153) 6-10-05. Соцсети завода «М-Конструктор»: Rutube YouTube ВКонтакте Telegram Макс Яндекс.Дзен Рутуб Подписывайтесь!
Лоджии — неотъемлемая часть современных жилых зданий, где важны не только прочность, но и точная геометрия изделий. Для их серийного выпуска применяется надёжное и понятное в работе оборудование. Завод «М-Конструктор» изготовил металлоформы для производства плит лоджий ПЛ4 с далее
Лоджии — неотъемлемая часть современных жилых зданий, где важны не только прочность, но и точная геометрия изделий. Для их серийного выпуска применяется надёжное и понятное в работе оборудование. Завод «М-Конструктор» изготовил металлоформы для производства плит лоджий ПЛ4 с габаритами готовых изделий 1300×3380×120 мм (Д×Ш×В). Конструкция формы не требует переналадки, что позволяет выстроить стабильный производственный процесс. В основе решения — поддон на силовой раме, обеспечивающий жёсткость конструкции. Формообразование выполняется с использованием подвижных бортов с механической фиксацией, что упрощает последующую распалубку. Ключевым элементом является съёмный пазообразователь, устанавливаемый на форму и фиксируемый винтовыми механизмами. Он обеспечивает точное формирование необходимых элементов плиты без усложнения конструкции. Для удобства эксплуатации предусмотрены опорные площадки для штабелирования: это облегчает хранение форм и организацию пространства в цехе. Металлоформы ориентированы на предприятия ЖБИ, которым важно получать стабильный результат при минимальных затратах времени на цикл.На запросы отвечает отдел продаж: info@m-konstruktor.ru или 8 (81153) 6-10-05.Соцсети завода «М-Конструктор»: Rutube YouTube ВКонтакте Telegram Макс Яндекс.Дзен Рутуб Подписывайтесь!
Дом может быть тёплым, прочным и красивым, но без вентиляции он не будет комфортным. А вентиляция в многоквартирных домах начинается с вентблоков — железобетонных элементов, которые формируют вертикальные каналы воздухообмена. Отсюда и задача заводов ЖБИ — производить такие далее
Дом может быть тёплым, прочным и красивым, но без вентиляции он не будет комфортным. А вентиляция в многоквартирных домах начинается с вентблоков — железобетонных элементов, которые формируют вертикальные каналы воздухообмена. Отсюда и задача заводов ЖБИ — производить такие изделия быстро, серийно и с неизменной геометрией. Завод «М-Конструктор» изготовил кассетную установку, рассчитанную на формование 18 вентиляционных блоков за цикл. Основные конструктивные решения подобных установок уже подробно рассматривались в предыдущих публикациях, поэтому рекомендуем посмотреть видео, а ниже остановимся на особенностях этой машины. Формуемые изделия имеют габариты 2990×1010 мм (высота × ширина) при толщине 430 мм. Благодаря применению сменных комплектов поддонов установка позволяет формовать шесть типоразмеров вентблоков. При этом ширина и толщина изделий остаются неизменными, а изменяется высота — минимальный размер составляет 1920 мм. Конструктив установки классический и включает две крайние секции — неподвижную и подвижную. Их внутренние поверхности являются формующими. Между секциями расположены щиты, при помощи бортоснастки каждый отсек разделяется на три формующих места. Перемещение секций и запирание кассеты выполняются гидравлической системой, обеспечивая точность позиционирования и удобство эксплуатации. Максимальное раскрытие щитов составляет 1200 мм, что создаёт необходимое пространство для работы персонала. В установке реализована автоматическая система управления вибрацией и тепловлажностной обработкой. Вибрационное воздействие создаётся площадочными вибраторами, установленными на щитах: по два вибратора сверху и снизу, всего 28 вибраторов. На площадке обслуживания размещены шкаф управления вибрацией с индикаторной панелью контроля работы вибраторов. Одним из интересных решений стала система охлаждения пуансонов. Внутри них размещены перфорированные трубки, через которые при необходимости подаётся холодная вода. Она распыляется внутри полости пуансона, охлаждает металл и вызывает его небольшое сужение, что облегчает извлечение элемента из изделия. Эта система используется как вспомогательная — например, если продергивание пуансона по каким-то причинам выполнено не сразу. Для отвода воды предусмотрены специальные желоба и каналы. Ещё одно решение касается средних бортов с их фиксацией при закрытии кассеты. Ранее это происходило вручную. Теперь борта автоматически занимают положение, необходимое при формовании, а в момент раскрытия освобождаются от фиксации. Это исключает лишние операции персонала, повышает его безопасность и сокращает время подготовки к формованию и процесс распалубки. Установка смонтирована с заглублением на 880 мм, что обеспечивает удобство работы кранового оборудования. В приямке сосредоточены основные коммуникации, при этом доступ к ним и выполнение рабочих операций — от фиксации тяг до установки армокаркасов — организованы максимально удобно. Ширина приямка составляет 8400 мм. Общая площадь, занимаемая установкой с площадкой обслуживания — около 65 м². Таким образом, новая установка сочетает высокую производительность — 18 вентблоков за цикл — с компактным размещением и автоматизацией ряда технологических операций.Отдел продаж: info@m-konstruktor.ru или 8 (81153) 6-10-05.Соцсети завода «М-Конструктор»: Rutube YouTube ВКонтакте Telegram Макс Яндекс.Дзен Рутуб Подписывайтесь!
© 2026 ООО "Мегасофт"